comparador
Icono de Impresoras 3D Impresoras 3D Guía práctica

Warping en impresión 3D: por qué se levantan las esquinas y cómo evitarlo

Diagnóstico rápido, los 10 ajustes que funcionan y los valores de cama, ventilador y adhesivo para PLA, PETG, ABS y ASA.

Por el equipo de M4kers · Actualizada el · Cómo elegimos

Piezas naranjas planas recién impresas despegándose de la cama de una impresora 3D con una espátula

Empiezas una pieza, la primera capa sale perfecta y, veinte minutos después, una esquina se ha despegado de la cama. Eso es el warping. Es el fallo más típico de la impresión 3D FDM, y casi siempre tiene arreglo sin cambiar de impresora. Esta guía explica por qué pasa, cómo saber qué lo está causando en tu caso y qué ajustar primero, con valores concretos para PLA, PETG, ABS y ASA.

Qué es el warping

El warping (en español, alabeo o deformación) es cuando la base de una pieza se curva y sus esquinas se levantan de la cama durante la impresión. La causa es física: el plástico se dilata al fundirse y se contrae al enfriarse. Las capas de abajo se enfrían y encogen mientras las de arriba siguen calientes. Esa diferencia crea tensiones que tiran de los bordes hacia arriba, y cuando superan la adherencia de la primera capa, la esquina se despega.

Cuánto encoge depende del material. Una pieza de ABS que se imprime por encima de 200 °C y se enfría a temperatura ambiente pierde cerca de un 1,5 % de tamaño, y más cuanto más grande es. Por eso el ABS y el ASA son los que más se deforman, el PETG bastante menos y el PLA casi nada. Las piezas grandes, con bases anchas y esquinas en ángulo recto, son las que más sufren.

No hay que confundirlo con el curling: ahí no se levanta la base, sino que se curvan hacia arriba los voladizos o las capas altas. Se parecen, pero se arreglan casi al revés. Al warping de la base le suele ir bien menos ventilador, y a un voladizo de PLA que se curva, más.
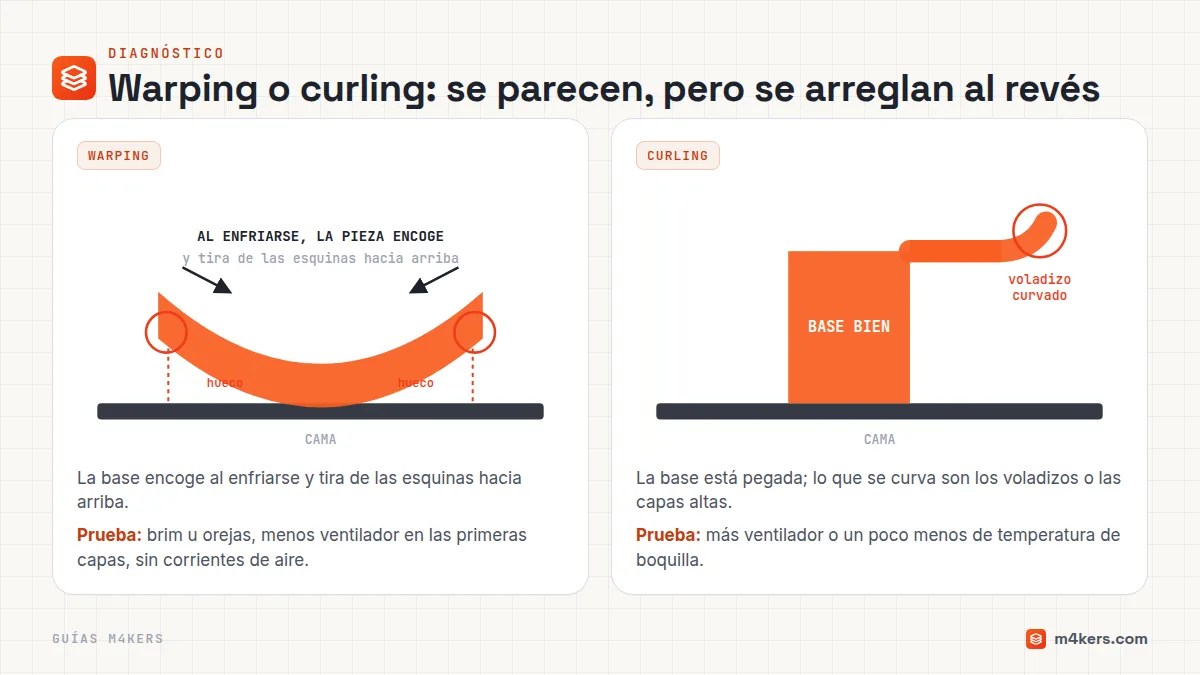
Diagrama: en el warping la base se curva y levanta las esquinas; en el curling se curvan los voladizos
Warping o curling: en el primero se levanta la base; en el segundo, los voladizos.

Diagnóstico rápido: ¿qué se te está levantando?

Antes de tocar nada, mira dónde está el problema. Cambia mucho lo que hay que hacer:

Lo que vesCausa más probablePrueba primero
Se levantan las esquinas de una base ancha, poco a pocoContracción del material y enfriamiento desigualBrim u orejas en las esquinas, menos ventilador en las primeras capas, nada de corrientes de aire
Siempre se levanta la misma esquina o el mismo ladoCama mal nivelada en esa zona, suciedad o una corriente de aire por ese ladoLimpiar la cama, revisar nivelado y Z-offset, mirar si hay una ventana o el aire acondicionado cerca
La primera capa ya no se pega bien desde el principioAdherencia, no warpingLimpieza, Z-offset y temperatura de cama (pasos 1 a 3)
Se curvan los voladizos o las puntas lejos de la camaCurling: el plástico sigue demasiado calienteMás ventilador o un poco menos de temperatura de boquilla
Aparecen grietas entre capas en piezas de ABS, ASA o PCChoque térmico: el aire alrededor está demasiado fríoImpresora cerrada o cortavientos (draft shield), menos ventilador
También se levanta el brimAdherencia insuficiente en toda la baseVer «Si el brim también se levanta», más abajo

Si ves que una esquina empieza a separarse, para la impresión. Si sigue, la boquilla puede chocar con la parte levantada y arrancar la pieza entera, y el resto del filamento se pierde igual.

Cómo evitar el warping paso a paso

Los pasos van de lo gratis a lo que cuesta dinero. Haz un cambio cada vez y prueba: si cambias tres cosas a la vez, no sabrás cuál lo arregló.

1. Limpia la cama de verdad

La grasa de los dedos basta para que una esquina se suelte. Limpia la superficie antes de cada impresión con alcohol isopropílico de 90 % o más, como recomienda Prusa para sus chapas. Si la placa lleva tiempo de uso, lávala de vez en cuando con agua y lavavajillas: el alcohol quita la grasa reciente, pero no siempre los restos acumulados. Y no toques la zona de impresión con los dedos al quitar las piezas.

2. Ajusta la primera capa y el Z-offset

Aunque tu impresora nivele sola, revisa la primera capa. Las líneas deben quedar un poco aplastadas y unidas entre sí, sin huecos y sin llegar a ser transparentes. Corrige el Z-offset en pasos pequeños, de 0,02 a 0,05 mm. Bajarlo un poco aumenta la adherencia, pero sin pasarse: con PETG o PC, una primera capa demasiado aplastada puede pegarse tanto que arranque trozos de la PEI.

También ayuda imprimir la primera capa más despacio y algo más gruesa y ancha. Bambu Lab propone como punto de partida 0,25 mm de altura y 0,5 mm de ancho de línea en la primera capa si tienes problemas de adherencia.
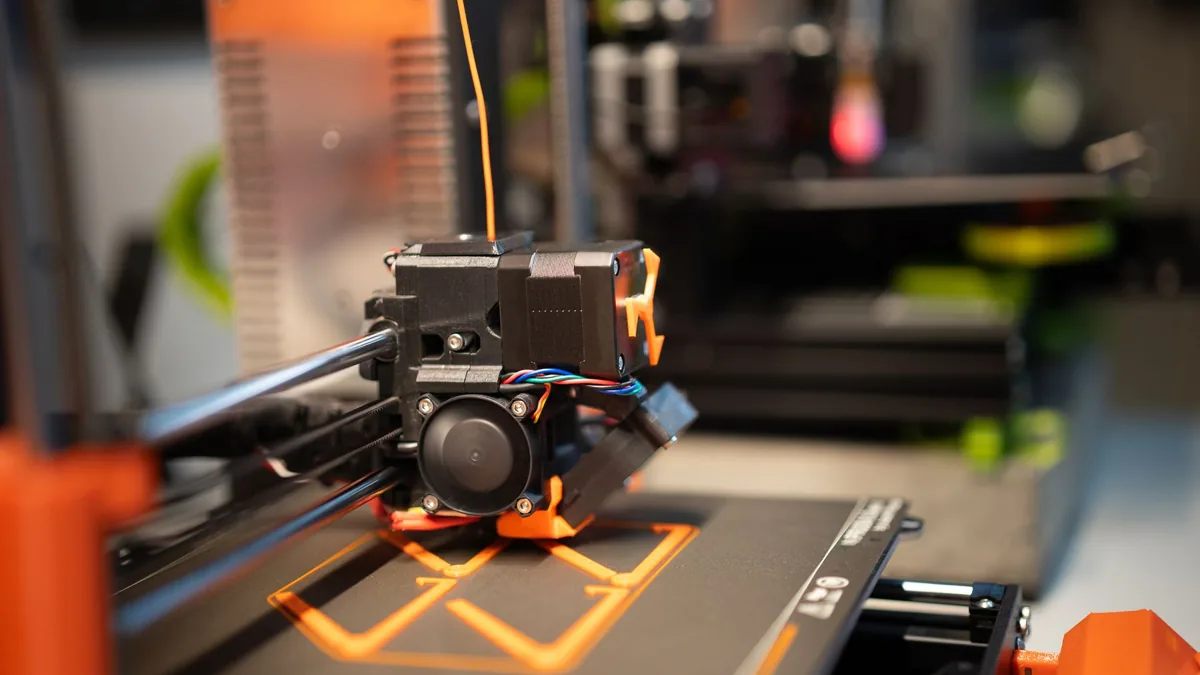
Boquilla de una impresora 3D imprimiendo la primera capa de una pieza naranja sobre la cama
Una primera capa bien aplastada y uniforme es la mejor defensa contra el warping.

3. Usa la temperatura de cama del perfil del filamento

Parte siempre del perfil del laminador para tu filamento y de lo que indique la bobina. Si las esquinas se levantan, sube la cama en pasos de unos 5 °C sin salirte del rango del material. Más temperatura de cama da más adherencia, pero Bambu Lab avisa de que, con PLA y PETG, pasarse de temperatura puede dar pie de elefante y atascos en la boquilla. Los valores de referencia de cada material están en la tabla de más abajo.

4. Añade un brim o pon orejas en las esquinas

El brim es un borde de una sola capa alrededor de la pieza que aumenta la superficie pegada a la cama. Es de los arreglos más eficaces y se quita con la mano o con un cúter. En piezas grandes, en vez de un brim completo puedes poner orejas: discos finos solo en las esquinas, que es donde tira la contracción. En Bambu Studio y OrcaSlicer es el tipo de brim «mouse ear», y en PrusaSlicer, «brim ears». Otra opción es dibujar en la esquina conflictiva un cilindro de pocas capas de altura pegado a la pieza.

El raft (una balsa de varias capas bajo la pieza) también evita el warping, pero gasta más filamento, tarda más y deja peor acabado en la cara de abajo. Úsalo solo si el brim no basta.
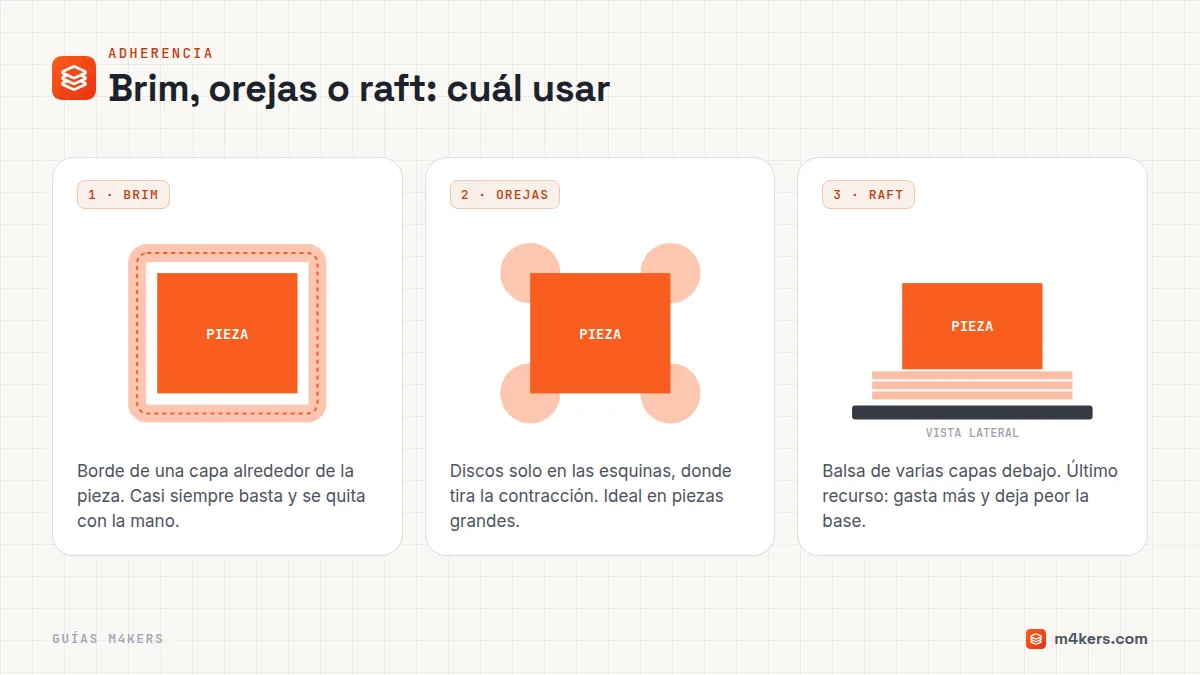
Comparativa visual de brim, orejas en las esquinas y raft bajo la pieza
Brim, orejas o raft: de más a menos recomendable.

5. Ajusta el ventilador según el material y la zona

Aquí está el error más común. El ventilador de capa enfría el plástico más rápido, y eso aumenta la contracción de la base. Lo habitual es imprimir las primeras capas con el ventilador apagado o al mínimo. Después, depende del material:

  • PLA y PETG necesitan bastante refrigeración para dar buen detalle. Prusa recomienda, si se levantan las esquinas, comprobar que el ventilador funciona y que su tobera no está obstruida ni deformada. Para el PETG propone las primeras capas sin ventilador y luego a media potencia.
  • ABS, ASA y PC se imprimen con el ventilador apagado o casi. Si se te deforman voladizos o piezas pequeñas, Prusa sugiere probar un 10-20 %. Más que eso puede despegar la pieza entera y debilitar la unión entre capas.

6. Corta las corrientes de aire

Una ventana abierta, el aire acondicionado o un ventilador de techo enfrían un lado de la pieza más rápido que el otro. Con PLA quizá no lo notes, pero con ABS y ASA es la diferencia entre una pieza buena y una a la basura. Aleja la impresora de puertas, ventanas y salidas de aire.

Si no tienes impresora cerrada, el laminador puede imprimir un cortavientos (draft shield en PrusaSlicer): una pared fina alrededor de la pieza que guarda algo de calor. Imprimir varias piezas a la vez y colocarlas hacia el centro de la cama también ayuda a mantener el calor.

7. Para ABS y ASA, cierra la impresora

Con estos materiales la cama caliente sola rara vez basta en piezas grandes. Prusa considera necesaria la impresora cerrada para el ABS y para las piezas grandes de ASA, porque el aire de alrededor tiene que estar más caliente para que la pieza no encoja de golpe. Vale una impresora cerrada de serie o una caja para la tuya.

Con PLA y PETG es al revés: no los imprimas con la tapa cerrada. Necesitan enfriarse rápido, y con el calor acumulado pueden aparecer atascos por heat creep (el calor sube por el extrusor y ablanda el filamento antes de tiempo). Si tu impresora es cerrada, abre la tapa o la puerta con estos materiales.

8. Baja la velocidad

Imprimir más despacio da tiempo a que cada capa se asiente y se funda bien con la anterior. Con materiales que se deforman mucho, como el ABS o el PC, Prusa dice que reducir la velocidad ayuda bastante, y además la pieza sale más resistente.

9. Usa adhesivo cuando toca

El adhesivo no sustituye a una cama limpia y bien calibrada, pero en algunos casos hace falta:

  • PEI texturizada: con PLA, PETG y TPU basta la placa limpia. Con ABS, ASA, PC o nailon puede hacer falta una capa fina de pegamento en barra.
  • PEI lisa: Bambu Lab indica que solo el PLA se imprime sin pegamento. Con el resto conviene una capa fina, sobre todo para que el material no arranque la lámina de PEI.
  • PETG: se pega muchísimo a la PEI lisa. Aquí el pegamento sirve de capa de separación, para poder despegar la pieza sin romper la cama.

Pon el pegamento en barra con la cama fría y en una capa fina. Prusa explica que así mejora la adherencia y además protege la chapa del desgaste. La laca de pelo también funciona y es habitual con camas de cristal. Bambu Lab desaconseja usar pegamentos de otras marcas en sus placas, así que si tienes una Bambu, mejor su pegamento. Y antes de aplicar un producto nuevo en una placa cara, haz una prueba pequeña.

10. Cambia el diseño o la orientación

Si nada de lo anterior basta, la pieza tiene una geometría difícil. Algunas ideas:

  • Redondea las esquinas verticales del modelo: una esquina en ángulo recto concentra la tensión.
  • Gira la pieza para que la cara apoyada en la cama sea más pequeña.
  • Evita cambios bruscos de grosor justo encima de la base.
  • Si es muy grande, pártela en varias piezas y pégalas después.

Ajustes según el material

Valores de partida tomados de las guías de materiales de Prusa y de Bambu Lab. La marca y la formulación cambian mucho, así que manda lo que diga la ficha técnica de tu bobina.
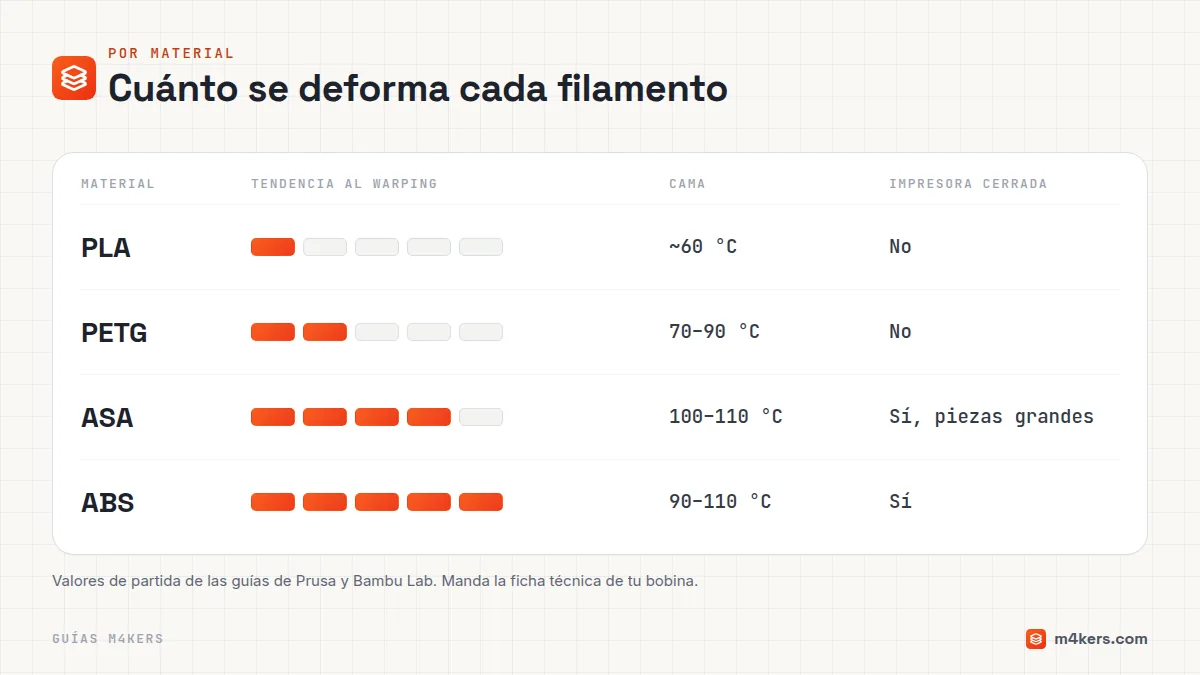
Tabla visual de la tendencia al warping de PLA, PETG, ASA y ABS, con temperatura de cama y si necesitan impresora cerrada
Tendencia al warping, temperatura de cama y necesidad de impresora cerrada por material.
MaterialTendencia al warpingCama (orientativo)VentiladorImpresora cerradaAdhesivo en PEI
PLAMuy bajaUnos 60 °CAlto, salvo en las primeras capasNo, mejor abiertaNo hace falta
PETGBaja70-90 °C (Prusa usa 85-90 °C)Apagado en las primeras capas y luego a la mitadNoComo separador en PEI lisa
ABSAlta90-110 °C (más cuanto mayor es la pieza)Apagado o 10-20 % como muchoSíPegamento en barra
ASAAlta (algo menos que el ABS)100-110 °CApagado o 10-20 % como muchoSí en piezas grandesPegamento en barra

Si buscas un material técnico pero no tienes impresora cerrada, el ASA se deforma un poco menos que el ABS y aguanta mejor el sol. Y si lo que necesitas es resistencia y no temperatura, el PETG suele bastar y se imprime con la impresora abierta. Tienes cada material explicado en sus guías de PETG y ABS, con el precio por kilo de hoy.

Si el brim también se levanta

Si hasta el borde de adhesión se despega, el problema es de adherencia general y no solo de contracción. Revisa por este orden:

  1. Que las líneas del brim estén unidas entre sí. Si se ven separadas, la primera capa está demasiado alta: baja el Z-offset.
  2. Limpia otra vez la cama. Si es PEI texturizada y lleva tiempo en uso, lávala con agua y jabón.
  3. Sube la cama 5 °C dentro del rango del material.
  4. Haz el brim más ancho o añade orejas en las esquinas.
  5. Busca corrientes de aire y comprueba el ventilador de capa.
  6. Si una cara de la placa ya no agarra, dale la vuelta. Bambu Lab recomienda probar la otra cara antes de dar la placa por gastada.

¿Cuándo merece la pena una impresora cerrada?

Si imprimes casi siempre PLA y PETG, no la necesitas: con una cama limpia, un brim y sin corrientes de aire, el warping es raro. Si quieres ABS, ASA, PC o nailon, sobre todo en piezas grandes, una impresora cerrada te ahorra muchos fallos. Tienes las diferencias explicadas en ¿Impresora 3D cerrada o abierta? y los modelos con mejor puntuación en el ranking de mejores impresoras 3D cerradas para materiales técnicos. Si estás eligiendo tu primera impresora, empieza por cómo elegir una impresora 3D.

Y si tu problema no son las esquinas sino los pelillos de plástico entre partes de la pieza, tienes la guía del stringing.
Preguntas frecuentes

¿El PLA hace warping?
Poco, pero puede pasar en piezas grandes con bases anchas, sobre todo si la cama está sucia o hay corrientes de aire. Con la cama limpia a unos 60 °C, la primera capa bien ajustada y un brim en las piezas grandes, lo normal es que no se levante.
¿Por qué se me levanta siempre la misma esquina?
Cuando falla siempre el mismo sitio, la causa suele estar en esa zona y no en el material: la cama está peor nivelada ahí, esa parte está más sucia o le llega una corriente de aire. Limpia la cama, revisa el nivelado y mira si hay una ventana o el aire acondicionado por ese lado.
¿Qué es mejor contra el warping, brim o raft?
Empieza por el brim: gasta poco filamento, se quita fácil y casi siempre basta. En piezas grandes puedes usar orejas solo en las esquinas. El raft solo merece la pena si el brim no es suficiente, porque gasta más material y deja peor acabado en la base.
¿Laca o pegamento en barra?
Los dos sirven para mejorar la adherencia. En placas PEI se suele usar pegamento en barra en capa fina, con la cama fría, y la laca es más habitual en camas de cristal. Si tu placa es de Bambu Lab, usa su pegamento: el fabricante desaconseja los de otras marcas.
¿Necesito una impresora cerrada para el PETG?
No. El PETG casi no se deforma y se imprime con la impresora abierta y la cama a unos 70-90 °C. La impresora cerrada solo hace falta de verdad con ABS, ASA, PC o nailon, sobre todo en piezas grandes.
¿Hay que apagar el ventilador para evitar el warping?
En las primeras capas, sí o al mínimo, con cualquier material. Después depende: el PLA y el PETG necesitan refrigeración para dar buen detalle, mientras que el ABS y el ASA se imprimen con el ventilador apagado o al 10-20 % como mucho.

Rankings de Impresoras 3D

Los mejores según nuestro análisis de especificaciones.

TOP 5

Las mejores 5 impresoras 3D para piezas grandes

Si buscas una impresora 3D para imprimir piezas grandes no dejes de ver estas 5 alternativas que te traemos hoy.

TOP 5

Top 5 Mejores Impresoras 3D con AMS/CFS y Multicolor (2026)

En 2026, la impresión multicolor plug-and-play es el estándar gracias a sistemas como el AMS de Bambu Lab y el CFS de Creality. Este ranking de las mejores impresoras 3D con sistemas de cambio automático de filamento evalúa la fiabilidad del hardware, la reducción de purga de plástico y la gestión de hasta 4 colores simultáneos. Las marcas líderes en esta categoría son Bambu Lab, Creality y Elegoo. Bienvenido al comparador inteligente de Movilesdualsim. Hemos seleccionado las mejores impresoras 3D con AMS, CFS y sistemas similares que dominan el mercado este año. Ya no es necesario desperdiciar metros de plástico en torres de purga; la nueva generación de sistemas multimateriales optimiza las transiciones de color de forma automática y sin atascos. ¿Cómo hemos elegido este ranking? Capacidad Multicolor: Número de carretes que el sistema puede gestionar de forma simultánea (4, 8 o más colores). Eficiencia de Purga: Sistemas que permiten inyectar el plástico de limpieza dentro del relleno de la pieza para reducir el desperdicio por debajo del 10%. Fiabilidad de Extrusión: Mecanismos de tensión adaptables para evitar que los filamentos quebradizos (como PLA-CF) se rompan dentro del alimentador. Ecosistema y Slicer: Compatibilidad con software en la nube y perfiles de corte optimizados para cambios de color masivos. Usa nuestros filtros para encontrar la impresora multicolor que mejor se adapte a tus proyectos de fabricación personal.

TOP 10

Top 10 Mejores Impresoras CoreXY en 2026 (Análisis y Comparativa)

En 2026, la arquitectura CoreXY es el estándar absoluto en la impresión 3D de consumo, desbancando definitivamente a las antiguas camas móviles (bedslingers). Este ranking de las 10 mejores impresoras CoreXY de 2026 evalúa los modelos más rápidos y fiables del mercado, clasificándolos por su sistema de IA de detección de fallos, compatibilidad multimaterial (AMS), velocidad máxima de impresión y ecosistema (cerrado vs abierto). Las marcas líderes en esta categoría son Bambu Lab, Creality y Prusa. Hemos seleccionado las 10 impresoras 3D CoreXY que marcan la diferencia este año. Ya no basta con imprimir rápido; en 2026, una impresora debe ser un aparato plug-and-play, con calibración automática y slicing en la nube. ¿Cómo hemos elegido este Top 10? Arquitectura y Velocidad: Solo incluimos máquinas CoreXY capaces de superar los 500 mm/s manteniendo calidad óptica. Inteligencia Artificial: Valoramos positivamente las impresoras que incluyen cámaras con IA para detección de fallos (spaghetti) y sensores LiDAR para la primera capa. Gestión de Filamentos: Puntuación extra para los sistemas que permiten impresión multicolor sin desperdicio masivo de plástico (como el AMS de Bambu Lab). Ecosistema: Analizamos tanto el ecosistema cerrado (tipo Apple, máximo rendimiento) como el ecosistema abierto (tipo Android, máximo control y root por SSH). Usa nuestros filtros personalizados para encontrar la impresora CoreXY que mejor se adapte a tu presupuesto y nivel técnico.

TOP 10

Las 10 Mejores Impresoras 3D Multicolor de 2026

Descubre las mejores impresoras 3D para imprimir a color sin complicaciones. Analizamos velocidad, sistemas multifilamento (AMS) y calidad de acabado para ayudarte a elegir el modelo multicolor perfecto para tus proyectos.

TOP 5

Top 5 mejores impresoras 3D para principiantes: Guía de compra definitiva

Si recién quieres iniciarte en el mundo de la impresión 3D, es muy fácil abrumarse con tantos términos técnicos, calibraciones y piezas mecánicas. Afortunadamente, la tecnología ha avanzado tanto que hoy puedes tener una máquina en casa que imprima a la perfección casi sin esfuerzo. En este ranking analizamos las 5 mejores impresoras 3D del mercado actual para debutar con éxito, priorizando la facilidad de uso, la automatización y la mejor relación calidad-precio.

TOP 5

Top 5 mejores impresoras 3D cerradas para materiales técnicos

Analizamos las 5 mejores impresoras 3D con cámara cerrada del mercado. Modelos de alto rendimiento diseñados para controlar la temperatura interna de forma óptima. Permiten imprimir con éxito filamentos avanzados y técnicos como ABS, ASA, Policarbonato (PC), Nylon (PA) y materiales reforzados con fibra de carbono, evitando el temido warping y garantizando la máxima precisión industrial.

TOP 5

Las 5 mejores impresoras 3D multimaterial: IDEX y Toolchangers

Descubre cuáles son las mejores impresoras 3D de extrusión múltiple del mercado, diseñadas para llevar la fabricación digital al siguiente nivel. En este TOP 5 analizamos las máquinas más destacadas que utilizan sistemas IDEX (Doble Extrusión Independiente) y tecnologías avanzadas de cambio de herramienta (Toolchangers). Olvídate de las limitaciones de un solo color o filamento. Con estas impresoras podrás combinar materiales de ingeniería rígidos con filamentos flexibles, utilizar soportes solubles perfectos para geometrías complejas y multiplicar tu productividad imprimiendo varias piezas en simultáneo sin contaminación de color ni pérdidas de tiempo por purgas constantes. Evaluamos los modelos líderes en base a su precisión física, velocidad de ejes, cantidad de cabezales soportados y facilidad de calibración. Encuentra el equipo industrial o profesional que mejor se adapta a tus necesidades de producción y diseño mecánico.

TOP 10

Top 10 Impresoras 3D por debajo de 500€

El top 10 mejores impresoras 3D para presupuestos por debajo de 500€

¿Comparas tú mismo?

Explora y compara los 171 modelos de Impresoras 3D lado a lado.