comparador
Icono de Impresoras 3D Impresoras 3D Guía práctica

Stringing en impresión 3D: por qué salen hilos y cómo quitarlos

Diagnóstico rápido, los 6 ajustes que funcionan (secado, temperatura, retracción y desplazamientos) y qué hacer con PLA, PETG y TPU.

Por el equipo de M4kers · Actualizada el · Cómo elegimos

Primer plano del cabezal y la boquilla de una impresora 3D imprimiendo piezas naranjas

Sacas la pieza de la impresora y está cubierta de pelillos de plástico, como una telaraña entre las partes altas. Eso es el stringing, también llamado encordado o, sin más, «hilos». Después del warping es probablemente el defecto más común en FDM, y la buena noticia es que casi siempre se arregla con ajustes del laminador y un filamento seco. Esta guía explica por qué aparecen los hilos, en qué orden revisar las causas y qué valores probar con PLA, PETG y TPU.

Qué es el stringing y por qué pasa

Cuando la boquilla termina un tramo y se desplaza a otro punto sin extruir, el plástico fundido no se detiene del todo. Sigue goteando un poco, y ese goteo se estira como un hilo entre los dos puntos. Es lo mismo que pasa con una pistola de silicona caliente: aunque sueltes el gatillo, la presión de dentro sigue empujando material.

Prusa resume las causas en dos: temperatura demasiado alta y retracción mal ajustada. A esas dos hay que sumar una tercera que muchas veces es la principal: el filamento húmedo. El agua que ha absorbido la bobina se convierte en vapor dentro de la boquilla, empuja el plástico hacia fuera y hace que gotee aunque la retracción esté bien.

No hay que confundirlo con el oozing: ahí no salen hilos, sino gotas o manchas donde la boquilla empieza o acaba un tramo. Las causas son parecidas y muchos ajustes sirven para los dos.
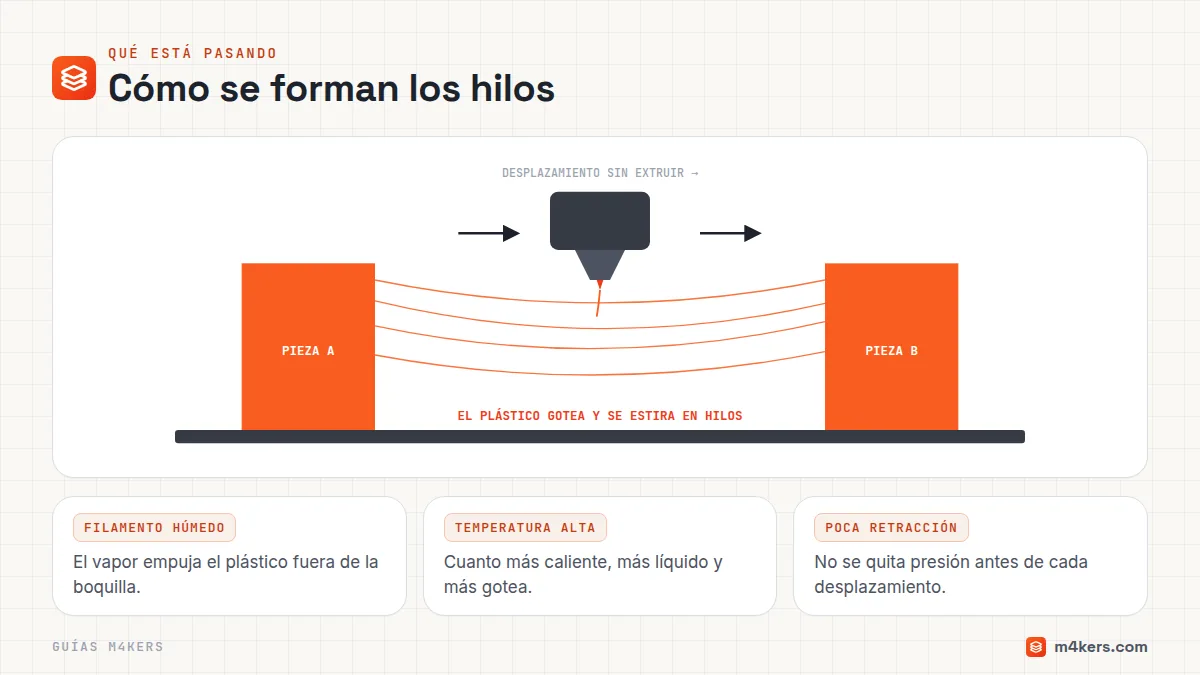
Diagrama: la boquilla se desplaza entre dos piezas sin extruir y el plástico que gotea forma hilos
Así se forman los hilos: el plástico sigue saliendo mientras la boquilla viaja entre dos zonas.

Diagnóstico rápido

Lo que vesCausa más probablePrueba primero
Hilos finos entre partes separadas, y oyes chasquidos al imprimirFilamento húmedoSecar la bobina (paso 1)
Hilos finos y abundantes, filamento secoTemperatura alta o poca retracciónBajar la boquilla 5 °C y revisar la retracción
Hilos gruesos y gotasMucha presión en la boquilla: temperatura alta o desplazamientos lentosBajar temperatura y subir la velocidad de desplazamiento
Hilos solo con PETGEs lo normal en PETG: se estira en vez de cortarseSecar, bajar temperatura y quitar el Z-hop (ver tabla por material)
El problema apareció de repente con una bobina que antes iba bienLa bobina ha cogido humedadProbar con otra bobina y secar la sospechosa
Restos de plástico pegados a la boquilla que se arrastran por la piezaBoquilla suciaLimpiar la boquilla en caliente

Cómo quitar el stringing paso a paso

El orden importa: no sirve de nada afinar la retracción con un filamento mojado. Haz un cambio cada vez e imprime una prueba de hilos (dos o más torres separadas) para comparar.

1. Seca el filamento

Es lo primero que hay que descartar, porque ningún ajuste de retracción arregla un filamento húmedo. Incluso una bobina recién abierta puede traer humedad. La señal típica son chasquidos o pequeños estallidos mientras imprime, y un acabado con burbujas o poco brillante. Si con otra bobina del mismo material los hilos desaparecen, el culpable era la humedad.

El PETG, el TPU y el nailon absorben agua mucho más rápido que el PLA. Bambu Lab da estos valores de partida para secar sus filamentos en un horno de convección o en un secador:

  • PLA: unos 50 °C durante 8 horas.
  • PETG: 60-65 °C durante 8 horas.
  • TPU: unos 70 °C durante 8 horas. Bambu considera obligatorio secarlo antes de usarlo.
  • ABS y ASA: 75-85 °C durante 8 horas.

Mira siempre la etiqueta de tu bobina: otras marcas pueden indicar valores distintos, y pasarte de temperatura deforma el carrete o el filamento. Una vez seco, guárdalo en una caja hermética con gel de sílice.
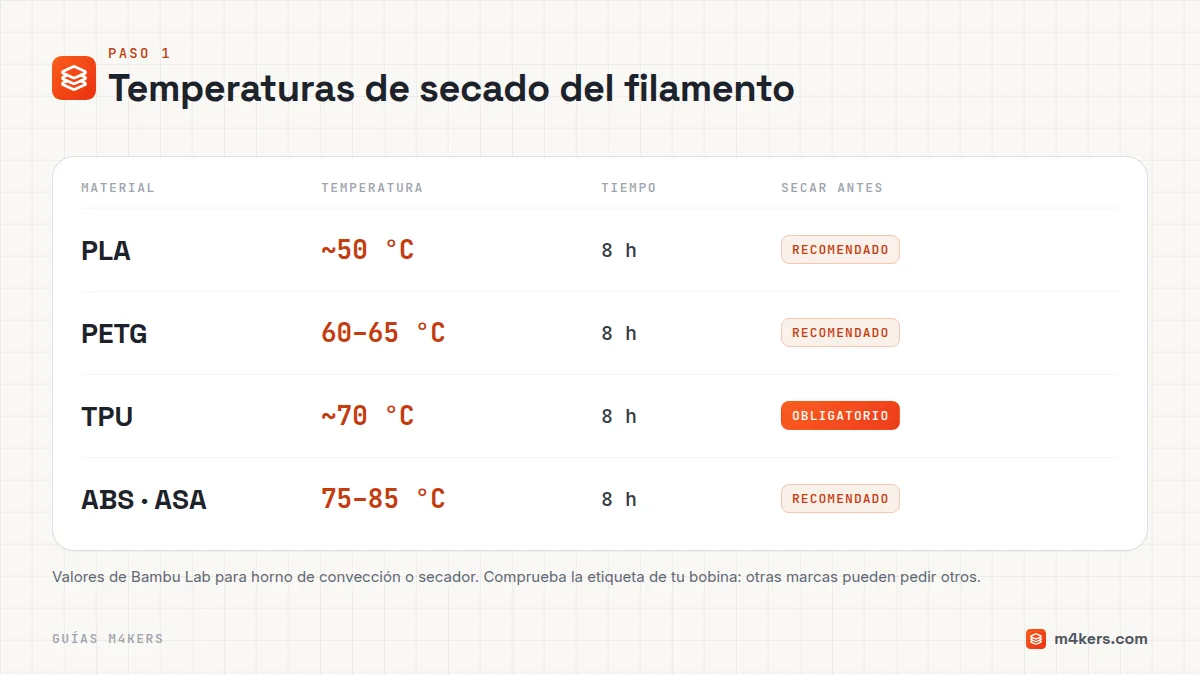
Tabla de temperaturas y tiempos de secado para PLA, PETG, TPU, ABS y ASA
Temperaturas y tiempos de secado de partida (valores de Bambu Lab).

2. Baja la temperatura de la boquilla

Cuanto más caliente está el plástico, más líquido es y más gotea. Prusa recomienda bajar la temperatura de la boquilla entre 5 y 10 °C y comprobar si mejora. Hazlo de 5 en 5 grados, sin salirte del rango que indica el fabricante del filamento: si te pasas, las capas pegan mal y la pieza sale débil o con falta de material.

La forma más rápida de encontrar el punto justo es imprimir una torre de temperatura: una sola pieza que cambia de temperatura cada pocos milímetros. Elige la temperatura más baja que todavía dé paredes sólidas y bien unidas.

3. Ajusta la retracción

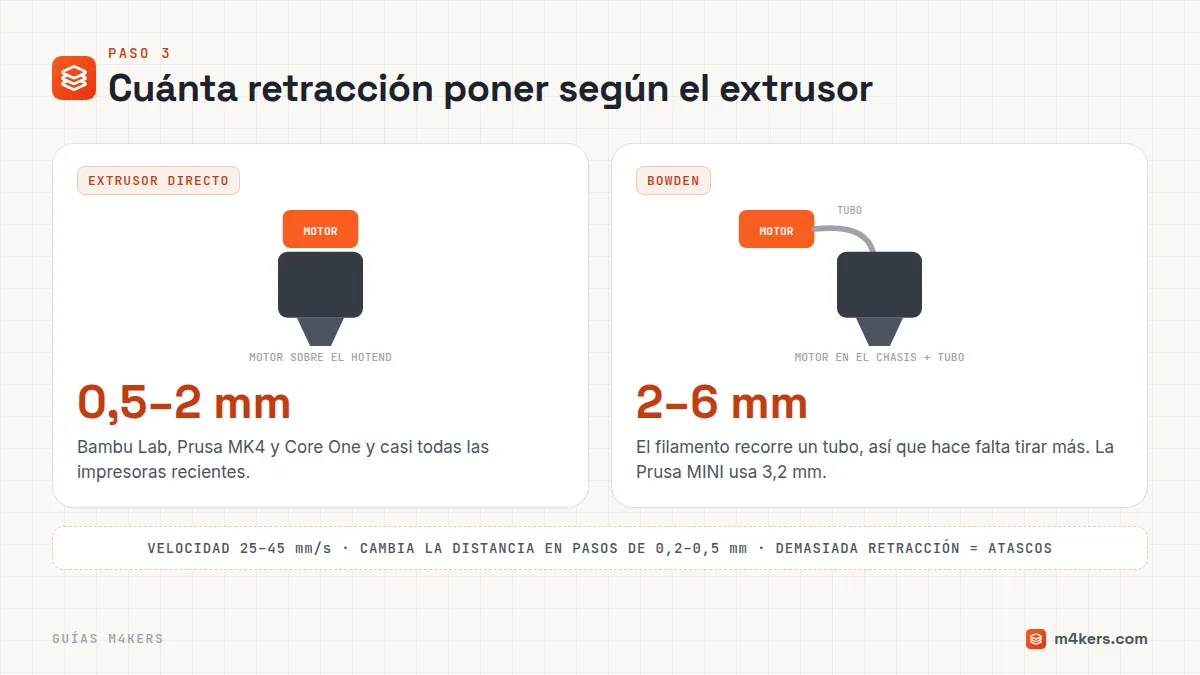
La retracción tira del filamento hacia atrás justo antes de cada desplazamiento, para quitar presión de la boquilla. Viene activada en todos los laminadores, pero el valor correcto depende sobre todo del tipo de extrusor:

  • Extrusor directo (el motor está encima del hotend, como en las Bambu Lab, las Prusa MK4 y Core One y la mayoría de impresoras recientes): distancias cortas, de 0,5 a 2 mm. Prusa limita la retracción de sus MK3 a 2 mm como máximo.
  • Bowden (el motor está en el chasis y empuja el filamento por un tubo): hacen falta distancias más largas, de 2 a 6 mm. Por ejemplo, el perfil de la Prusa MINI usa 3,2 mm.
  • Velocidad de retracción: lo habitual es entre 25 y 45 mm/s. Más rápida suele ayudar, pero si te pasas el motor se salta pasos o muerde el filamento.

Cambia la distancia en pasos pequeños, de 0,2 a 0,5 mm, e imprime una prueba de retracción después de cada cambio. Más no siempre es mejor: una retracción excesiva puede provocar atascos y falta de material al reanudar.
Comparativa de retracción: extrusor directo de 0,5 a 2 mm frente a Bowden de 2 a 6 mm
Retracción de partida según el tipo de extrusor.

4. Desplázate más rápido y cruza menos paredes

Cuanto más tarda la boquilla en ir de un punto a otro, más tiempo tiene el plástico para gotear. Subir la velocidad de desplazamiento (los movimientos sin extruir) reduce los hilos. Snapmaker propone 150-200 mm/s para sus impresoras.

Ayuda también que la boquilla no salga de la pieza si no hace falta. En PrusaSlicer, «Evitar cruzar perímetros» y «Solo retraer al cruzar perímetros» hacen que los desplazamientos vayan por dentro de la pieza, donde cualquier goteo queda escondido. Si imprimes varias piezas pequeñas, imprimirlas una detrás de otra (impresión secuencial) evita los hilos entre ellas.

5. Revisa el Z-hop, el barrido y el coasting

  • Z-hop (elevar la boquilla en cada desplazamiento): evita que la boquilla roce la pieza, pero estira el plástico hacia arriba y suele empeorar los hilos. Prusa indica que bajarlo reduce el stringing, y con PETG Snapmaker recomienda quitarlo directamente mientras ajustas.
  • Barrido al retraer (wipe): la boquilla se mueve sobre la pieza mientras retrae y deja allí el sobrante. Prusa recomienda dejarlo activado.
  • Coasting: deja de extruir un poco antes del final de cada tramo para que la presión de la boquilla se gaste sola. Está en Cura y en otros laminadores; úsalo con valores pequeños, porque si te pasas quedan huecos al final de las líneas.
  • Distancia mínima para retraer: si es muy alta, la impresora no retrae en desplazamientos cortos y aparecen hilos. Prusa usa 1 mm por defecto.

6. Limpia la boquilla y revisa el hotend

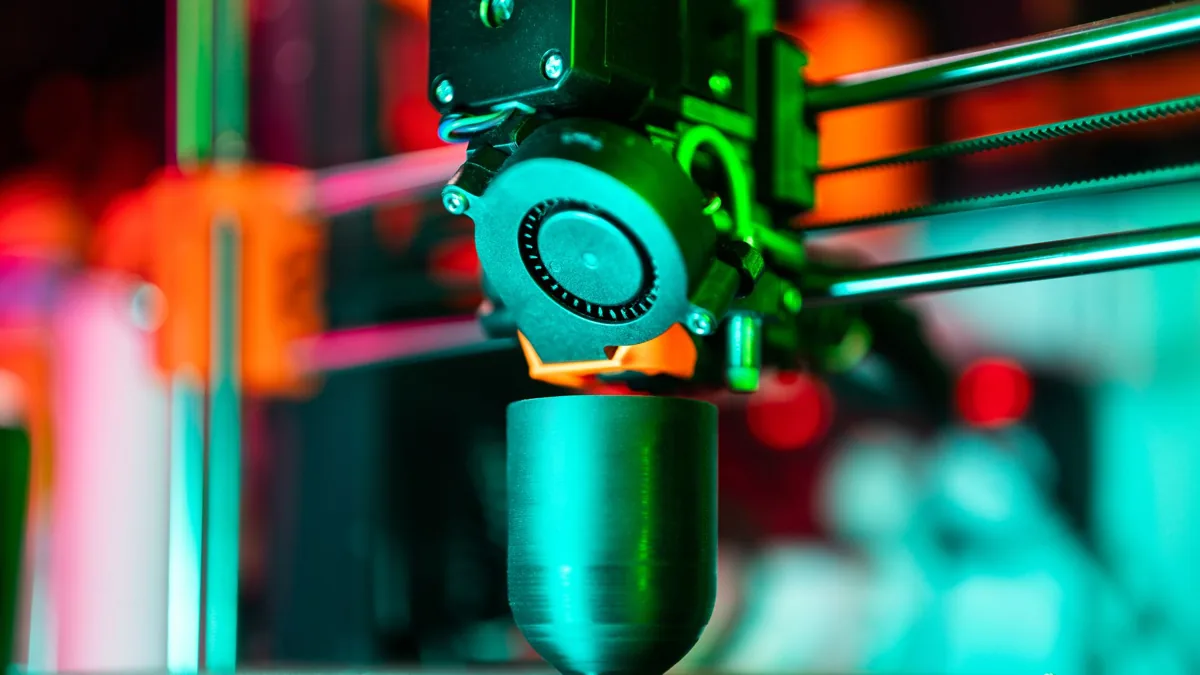
Después de mucho tiempo imprimiendo PETG, se forma una capa de plástico alrededor de la punta de la boquilla. Ese resto se pega a la pieza y arrastra hilos. Límpiala en caliente antes de imprimir. Si el problema sigue, revisa el hardware: Prusa apunta a una mala disipación de calor entre el disipador y el heatbreak (se arregla con pasta térmica), y en las impresoras Bowden conviene comprobar que el tubo de PTFE esté bien asentado y no esté gastado.
Primer plano de la boquilla y el ventilador de capa de una impresora 3D
Una boquilla limpia y un hotend bien montado evitan hilos que ningún ajuste arregla.

Ajustes según el material

MaterialTendencia a hacer hilosQué suele funcionar
PLABajaSi hace hilos, casi siempre es temperatura alta o una bobina húmeda. Se corta limpio con poca retracción.
PETGAltaSecarlo siempre, buscar la temperatura más baja con torre, quitar el Z-hop y usar algo de ventilador (Snapmaker propone 30-50 % a partir de la cuarta capa). Es normal que deje algún hilo fino.
TPUAltaSecarlo antes de usarlo. Al ser flexible, se estira cuando la impresora retrae: Prusa explica que por eso suele necesitar retracciones más largas y bastante prueba y error. Imprímelo despacio y ajusta poco a poco.
ABS y ASAMediaLos mismos pasos que con PLA. El problema con estos materiales suele ser más el warping que los hilos.

Con el PETG hay que asumir que nunca va a quedar tan limpio como el PLA: por naturaleza se estira en vez de cortarse. Si te importa mucho el acabado y la pieza no necesita la resistencia del PETG, el PLA te dará menos guerra. Tienes los dos materiales comparados, con el precio por kilo de hoy, en las páginas de filamento PLA y filamento PETG.

Cómo quitar los hilos de una pieza ya impresa

Si la pieza ya tiene hilos, no hace falta repetirla. Los hilos finos se quitan con los dedos o con unas pinzas. Para los que quedan, Prusa propone una pistola de calor a unos 200 °C apuntando a los hilos solo uno o dos segundos: se funden y desaparecen sin dañar la pieza. No dejes el calor más tiempo, o deformarás la superficie. Un mechero también sirve, pero con mucho cuidado.

Si nada funciona

  1. Vuelve al perfil de fábrica del laminador para tu impresora y tu filamento. Prusa y Bambu Lab recomiendan partir de sus perfiles, y muchas veces el problema es un ajuste que cambiaste hace tiempo.
  2. Prueba con otra bobina, mejor de otra marca. Si los hilos desaparecen, el problema era el filamento.
  3. Seca la bobina otra vez, más horas.
  4. Revisa el hardware: boquilla gastada o sucia, tubo de PTFE mal asentado o un hotend montado hace poco.

Y si lo que te pasa es que las esquinas se levantan de la cama, tienes la guía del warping, con el diagnóstico y los ajustes por material.
Preguntas frecuentes

¿Por qué mi impresora 3D hace hilos?
Porque el plástico sigue goteando de la boquilla mientras se desplaza de un punto a otro sin imprimir. Las causas más habituales son el filamento húmedo, una temperatura de boquilla demasiado alta y una retracción mal ajustada. Revísalas en ese orden.
¿Cómo sé si mi filamento está húmedo?
Lo más claro es oír chasquidos o pequeños estallidos mientras imprime. También salen superficies con burbujas, menos brillo y muchos hilos. Si al cambiar a otra bobina del mismo material el problema desaparece, la primera estaba húmeda.
¿Qué retracción pongo para evitar el stringing?
Depende del extrusor. Con extrusor directo, de 0,5 a 2 mm; con Bowden, de 2 a 6 mm. La velocidad suele ir entre 25 y 45 mm/s. Parte del perfil de fábrica de tu impresora y cambia la distancia en pasos pequeños con una prueba de retracción.
¿Por qué el PETG hace más hilos que el PLA?
Porque el PETG se estira en vez de cortarse limpio y además absorbe humedad con facilidad. Para reducirlos, sécalo, busca la temperatura más baja que dé buenas paredes, quita el Z-hop y usa algo de ventilador. Es normal que quede algún hilo fino.
¿Cómo quito los hilos de una pieza ya impresa?
Los finos salen con los dedos o unas pinzas. Para el resto, pasa una pistola de calor a unos 200 °C uno o dos segundos sobre los hilos: se funden sin dañar la pieza. No dejes el calor más tiempo, o se deformará la superficie.
¿El Z-hop causa stringing?
Puede empeorarlo. Al levantar la boquilla en cada desplazamiento, el plástico se estira hacia arriba y forma más hilos. Si tienes muchos, prueba a bajarlo o quitarlo, sobre todo con PETG, y actívalo solo si la boquilla roza la pieza.

Rankings de Impresoras 3D

Los mejores según nuestro análisis de especificaciones.

TOP 5

Las mejores 5 impresoras 3D para piezas grandes

Si buscas una impresora 3D para imprimir piezas grandes no dejes de ver estas 5 alternativas que te traemos hoy.

TOP 5

Top 5 Mejores Impresoras 3D con AMS/CFS y Multicolor (2026)

En 2026, la impresión multicolor plug-and-play es el estándar gracias a sistemas como el AMS de Bambu Lab y el CFS de Creality. Este ranking de las mejores impresoras 3D con sistemas de cambio automático de filamento evalúa la fiabilidad del hardware, la reducción de purga de plástico y la gestión de hasta 4 colores simultáneos. Las marcas líderes en esta categoría son Bambu Lab, Creality y Elegoo. Bienvenido al comparador inteligente de Movilesdualsim. Hemos seleccionado las mejores impresoras 3D con AMS, CFS y sistemas similares que dominan el mercado este año. Ya no es necesario desperdiciar metros de plástico en torres de purga; la nueva generación de sistemas multimateriales optimiza las transiciones de color de forma automática y sin atascos. ¿Cómo hemos elegido este ranking? Capacidad Multicolor: Número de carretes que el sistema puede gestionar de forma simultánea (4, 8 o más colores). Eficiencia de Purga: Sistemas que permiten inyectar el plástico de limpieza dentro del relleno de la pieza para reducir el desperdicio por debajo del 10%. Fiabilidad de Extrusión: Mecanismos de tensión adaptables para evitar que los filamentos quebradizos (como PLA-CF) se rompan dentro del alimentador. Ecosistema y Slicer: Compatibilidad con software en la nube y perfiles de corte optimizados para cambios de color masivos. Usa nuestros filtros para encontrar la impresora multicolor que mejor se adapte a tus proyectos de fabricación personal.

TOP 10

Top 10 Mejores Impresoras CoreXY en 2026 (Análisis y Comparativa)

En 2026, la arquitectura CoreXY es el estándar absoluto en la impresión 3D de consumo, desbancando definitivamente a las antiguas camas móviles (bedslingers). Este ranking de las 10 mejores impresoras CoreXY de 2026 evalúa los modelos más rápidos y fiables del mercado, clasificándolos por su sistema de IA de detección de fallos, compatibilidad multimaterial (AMS), velocidad máxima de impresión y ecosistema (cerrado vs abierto). Las marcas líderes en esta categoría son Bambu Lab, Creality y Prusa. Hemos seleccionado las 10 impresoras 3D CoreXY que marcan la diferencia este año. Ya no basta con imprimir rápido; en 2026, una impresora debe ser un aparato plug-and-play, con calibración automática y slicing en la nube. ¿Cómo hemos elegido este Top 10? Arquitectura y Velocidad: Solo incluimos máquinas CoreXY capaces de superar los 500 mm/s manteniendo calidad óptica. Inteligencia Artificial: Valoramos positivamente las impresoras que incluyen cámaras con IA para detección de fallos (spaghetti) y sensores LiDAR para la primera capa. Gestión de Filamentos: Puntuación extra para los sistemas que permiten impresión multicolor sin desperdicio masivo de plástico (como el AMS de Bambu Lab). Ecosistema: Analizamos tanto el ecosistema cerrado (tipo Apple, máximo rendimiento) como el ecosistema abierto (tipo Android, máximo control y root por SSH). Usa nuestros filtros personalizados para encontrar la impresora CoreXY que mejor se adapte a tu presupuesto y nivel técnico.

TOP 10

Las 10 Mejores Impresoras 3D Multicolor de 2026

Descubre las mejores impresoras 3D para imprimir a color sin complicaciones. Analizamos velocidad, sistemas multifilamento (AMS) y calidad de acabado para ayudarte a elegir el modelo multicolor perfecto para tus proyectos.

TOP 5

Top 5 mejores impresoras 3D para principiantes: Guía de compra definitiva

Si recién quieres iniciarte en el mundo de la impresión 3D, es muy fácil abrumarse con tantos términos técnicos, calibraciones y piezas mecánicas. Afortunadamente, la tecnología ha avanzado tanto que hoy puedes tener una máquina en casa que imprima a la perfección casi sin esfuerzo. En este ranking analizamos las 5 mejores impresoras 3D del mercado actual para debutar con éxito, priorizando la facilidad de uso, la automatización y la mejor relación calidad-precio.

TOP 5

Top 5 mejores impresoras 3D cerradas para materiales técnicos

Analizamos las 5 mejores impresoras 3D con cámara cerrada del mercado. Modelos de alto rendimiento diseñados para controlar la temperatura interna de forma óptima. Permiten imprimir con éxito filamentos avanzados y técnicos como ABS, ASA, Policarbonato (PC), Nylon (PA) y materiales reforzados con fibra de carbono, evitando el temido warping y garantizando la máxima precisión industrial.

TOP 5

Las 5 mejores impresoras 3D multimaterial: IDEX y Toolchangers

Descubre cuáles son las mejores impresoras 3D de extrusión múltiple del mercado, diseñadas para llevar la fabricación digital al siguiente nivel. En este TOP 5 analizamos las máquinas más destacadas que utilizan sistemas IDEX (Doble Extrusión Independiente) y tecnologías avanzadas de cambio de herramienta (Toolchangers). Olvídate de las limitaciones de un solo color o filamento. Con estas impresoras podrás combinar materiales de ingeniería rígidos con filamentos flexibles, utilizar soportes solubles perfectos para geometrías complejas y multiplicar tu productividad imprimiendo varias piezas en simultáneo sin contaminación de color ni pérdidas de tiempo por purgas constantes. Evaluamos los modelos líderes en base a su precisión física, velocidad de ejes, cantidad de cabezales soportados y facilidad de calibración. Encuentra el equipo industrial o profesional que mejor se adapta a tus necesidades de producción y diseño mecánico.

TOP 10

Top 10 Impresoras 3D por debajo de 500€

El top 10 mejores impresoras 3D para presupuestos por debajo de 500€

¿Comparas tú mismo?

Explora y compara los 171 modelos de Impresoras 3D lado a lado.