Empiezas una pieza, la primera capa sale perfecta y, veinte minutos después, una esquina se ha despegado de la cama. Eso es el warping. Es el fallo más típico de la impresión 3D FDM, y casi siempre tiene arreglo sin cambiar de impresora. Esta guía explica por qué pasa, cómo saber qué lo está causando en tu caso y qué ajustar primero, con valores concretos para PLA, PETG, ABS y ASA.
Qué es el warping
El warping (en español, alabeo o deformación) es cuando la base de una pieza se curva y sus esquinas se levantan de la cama durante la impresión. La causa es física: el plástico se dilata al fundirse y se contrae al enfriarse. Las capas de abajo se enfrían y encogen mientras las de arriba siguen calientes. Esa diferencia crea tensiones que tiran de los bordes hacia arriba, y cuando superan la adherencia de la primera capa, la esquina se despega.
Cuánto encoge depende del material. Una pieza de ABS que se imprime por encima de 200 °C y se enfría a temperatura ambiente pierde cerca de un 1,5 % de tamaño, y más cuanto más grande es. Por eso el ABS y el ASA son los que más se deforman, el PETG bastante menos y el PLA casi nada. Las piezas grandes, con bases anchas y esquinas en ángulo recto, son las que más sufren.
No hay que confundirlo con el curling: ahí no se levanta la base, sino que se curvan hacia arriba los voladizos o las capas altas. Se parecen, pero se arreglan casi al revés. Al warping de la base le suele ir bien menos ventilador, y a un voladizo de PLA que se curva, más.
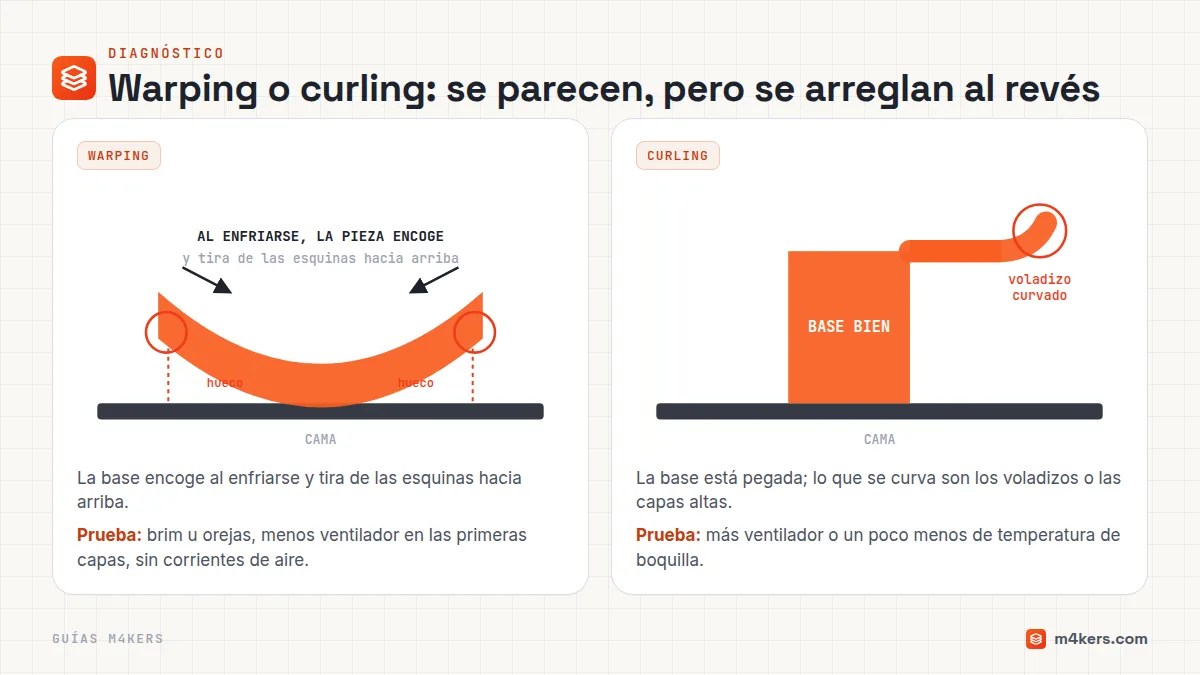
Diagnóstico rápido: ¿qué se te está levantando?
Antes de tocar nada, mira dónde está el problema. Cambia mucho lo que hay que hacer:
Si ves que una esquina empieza a separarse, para la impresión. Si sigue, la boquilla puede chocar con la parte levantada y arrancar la pieza entera, y el resto del filamento se pierde igual.
Cómo evitar el warping paso a paso
Los pasos van de lo gratis a lo que cuesta dinero. Haz un cambio cada vez y prueba: si cambias tres cosas a la vez, no sabrás cuál lo arregló.
1. Limpia la cama de verdad
La grasa de los dedos basta para que una esquina se suelte. Limpia la superficie antes de cada impresión con alcohol isopropílico de 90 % o más, como recomienda Prusa para sus chapas. Si la placa lleva tiempo de uso, lávala de vez en cuando con agua y lavavajillas: el alcohol quita la grasa reciente, pero no siempre los restos acumulados. Y no toques la zona de impresión con los dedos al quitar las piezas.
2. Ajusta la primera capa y el Z-offset
Aunque tu impresora nivele sola, revisa la primera capa. Las líneas deben quedar un poco aplastadas y unidas entre sí, sin huecos y sin llegar a ser transparentes. Corrige el Z-offset en pasos pequeños, de 0,02 a 0,05 mm. Bajarlo un poco aumenta la adherencia, pero sin pasarse: con PETG o PC, una primera capa demasiado aplastada puede pegarse tanto que arranque trozos de la PEI.
También ayuda imprimir la primera capa más despacio y algo más gruesa y ancha. Bambu Lab propone como punto de partida 0,25 mm de altura y 0,5 mm de ancho de línea en la primera capa si tienes problemas de adherencia.
3. Usa la temperatura de cama del perfil del filamento
Parte siempre del perfil del laminador para tu filamento y de lo que indique la bobina. Si las esquinas se levantan, sube la cama en pasos de unos 5 °C sin salirte del rango del material. Más temperatura de cama da más adherencia, pero Bambu Lab avisa de que, con PLA y PETG, pasarse de temperatura puede dar pie de elefante y atascos en la boquilla. Los valores de referencia de cada material están en la tabla de más abajo.
4. Añade un brim o pon orejas en las esquinas
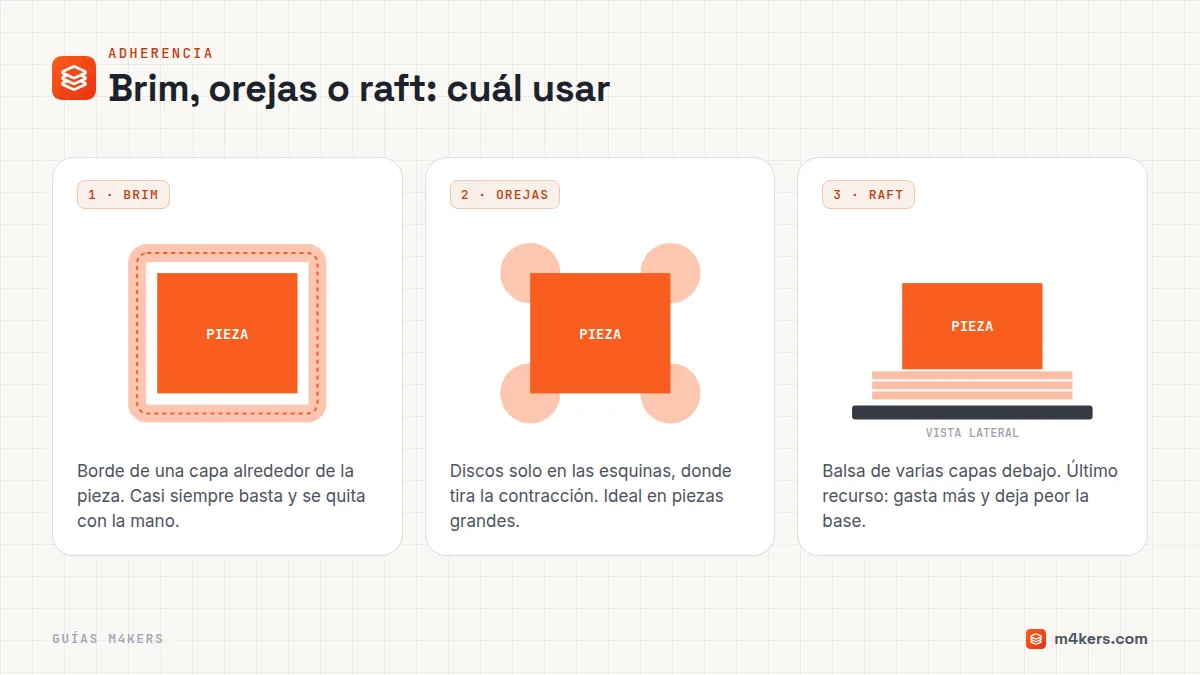
El brim es un borde de una sola capa alrededor de la pieza que aumenta la superficie pegada a la cama. Es de los arreglos más eficaces y se quita con la mano o con un cúter. En piezas grandes, en vez de un brim completo puedes poner orejas: discos finos solo en las esquinas, que es donde tira la contracción. En Bambu Studio y OrcaSlicer es el tipo de brim «mouse ear», y en PrusaSlicer, «brim ears». Otra opción es dibujar en la esquina conflictiva un cilindro de pocas capas de altura pegado a la pieza.
El raft (una balsa de varias capas bajo la pieza) también evita el warping, pero gasta más filamento, tarda más y deja peor acabado en la cara de abajo. Úsalo solo si el brim no basta.
5. Ajusta el ventilador según el material y la zona
Aquí está el error más común. El ventilador de capa enfría el plástico más rápido, y eso aumenta la contracción de la base. Lo habitual es imprimir las primeras capas con el ventilador apagado o al mínimo. Después, depende del material:
- PLA y PETG necesitan bastante refrigeración para dar buen detalle. Prusa recomienda, si se levantan las esquinas, comprobar que el ventilador funciona y que su tobera no está obstruida ni deformada. Para el PETG propone las primeras capas sin ventilador y luego a media potencia.
- ABS, ASA y PC se imprimen con el ventilador apagado o casi. Si se te deforman voladizos o piezas pequeñas, Prusa sugiere probar un 10-20 %. Más que eso puede despegar la pieza entera y debilitar la unión entre capas.
6. Corta las corrientes de aire
Una ventana abierta, el aire acondicionado o un ventilador de techo enfrían un lado de la pieza más rápido que el otro. Con PLA quizá no lo notes, pero con ABS y ASA es la diferencia entre una pieza buena y una a la basura. Aleja la impresora de puertas, ventanas y salidas de aire.
Si no tienes impresora cerrada, el laminador puede imprimir un cortavientos (draft shield en PrusaSlicer): una pared fina alrededor de la pieza que guarda algo de calor. Imprimir varias piezas a la vez y colocarlas hacia el centro de la cama también ayuda a mantener el calor.
7. Para ABS y ASA, cierra la impresora
Con estos materiales la cama caliente sola rara vez basta en piezas grandes. Prusa considera necesaria la impresora cerrada para el ABS y para las piezas grandes de ASA, porque el aire de alrededor tiene que estar más caliente para que la pieza no encoja de golpe. Vale una impresora cerrada de serie o una caja para la tuya.
Con PLA y PETG es al revés: no los imprimas con la tapa cerrada. Necesitan enfriarse rápido, y con el calor acumulado pueden aparecer atascos por heat creep (el calor sube por el extrusor y ablanda el filamento antes de tiempo). Si tu impresora es cerrada, abre la tapa o la puerta con estos materiales.
8. Baja la velocidad
Imprimir más despacio da tiempo a que cada capa se asiente y se funda bien con la anterior. Con materiales que se deforman mucho, como el ABS o el PC, Prusa dice que reducir la velocidad ayuda bastante, y además la pieza sale más resistente.
9. Usa adhesivo cuando toca
El adhesivo no sustituye a una cama limpia y bien calibrada, pero en algunos casos hace falta:
- PEI texturizada: con PLA, PETG y TPU basta la placa limpia. Con ABS, ASA, PC o nailon puede hacer falta una capa fina de pegamento en barra.
- PEI lisa: Bambu Lab indica que solo el PLA se imprime sin pegamento. Con el resto conviene una capa fina, sobre todo para que el material no arranque la lámina de PEI.
- PETG: se pega muchísimo a la PEI lisa. Aquí el pegamento sirve de capa de separación, para poder despegar la pieza sin romper la cama.
Pon el pegamento en barra con la cama fría y en una capa fina. Prusa explica que así mejora la adherencia y además protege la chapa del desgaste. La laca de pelo también funciona y es habitual con camas de cristal. Bambu Lab desaconseja usar pegamentos de otras marcas en sus placas, así que si tienes una Bambu, mejor su pegamento. Y antes de aplicar un producto nuevo en una placa cara, haz una prueba pequeña.
10. Cambia el diseño o la orientación
Si nada de lo anterior basta, la pieza tiene una geometría difícil. Algunas ideas:
- Redondea las esquinas verticales del modelo: una esquina en ángulo recto concentra la tensión.
- Gira la pieza para que la cara apoyada en la cama sea más pequeña.
- Evita cambios bruscos de grosor justo encima de la base.
- Si es muy grande, pártela en varias piezas y pégalas después.
Ajustes según el material
Valores de partida tomados de las guías de materiales de Prusa y de Bambu Lab. La marca y la formulación cambian mucho, así que manda lo que diga la ficha técnica de tu bobina.
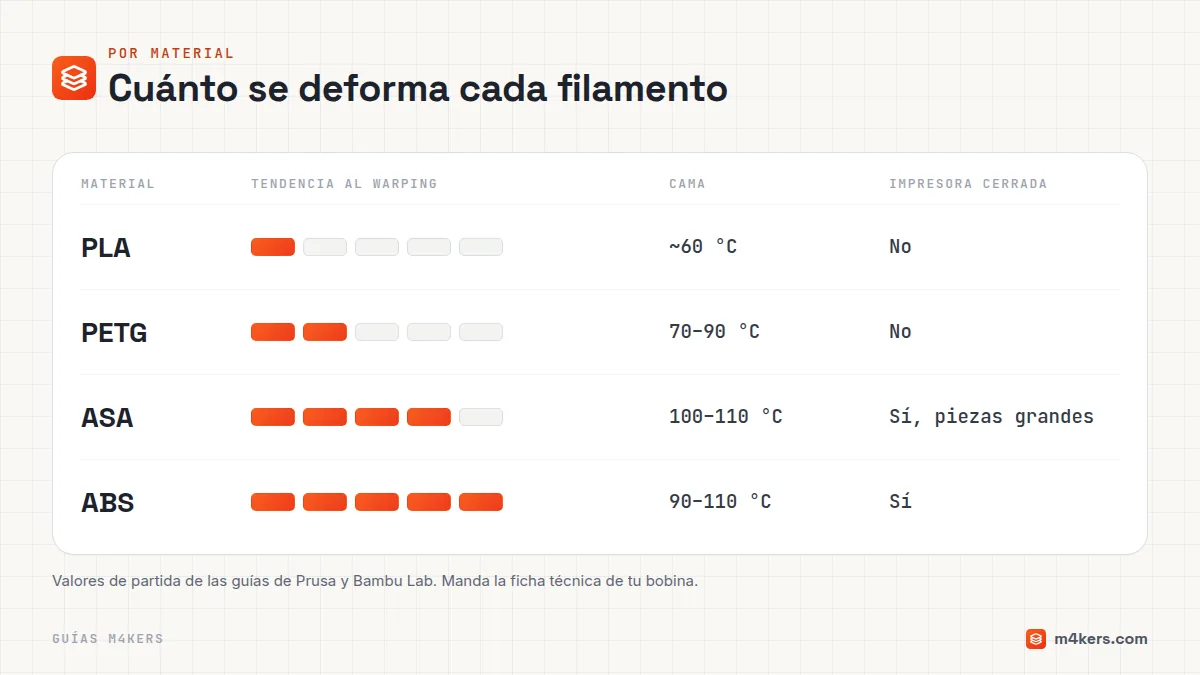
Si buscas un material técnico pero no tienes impresora cerrada, el ASA se deforma un poco menos que el ABS y aguanta mejor el sol. Y si lo que necesitas es resistencia y no temperatura, el PETG suele bastar y se imprime con la impresora abierta. Tienes cada material explicado en sus guías de PETG y ABS, con el precio por kilo de hoy.
Si el brim también se levanta
Si hasta el borde de adhesión se despega, el problema es de adherencia general y no solo de contracción. Revisa por este orden:
- Que las líneas del brim estén unidas entre sí. Si se ven separadas, la primera capa está demasiado alta: baja el Z-offset.
- Limpia otra vez la cama. Si es PEI texturizada y lleva tiempo en uso, lávala con agua y jabón.
- Sube la cama 5 °C dentro del rango del material.
- Haz el brim más ancho o añade orejas en las esquinas.
- Busca corrientes de aire y comprueba el ventilador de capa.
- Si una cara de la placa ya no agarra, dale la vuelta. Bambu Lab recomienda probar la otra cara antes de dar la placa por gastada.
¿Cuándo merece la pena una impresora cerrada?
Si imprimes casi siempre PLA y PETG, no la necesitas: con una cama limpia, un brim y sin corrientes de aire, el warping es raro. Si quieres ABS, ASA, PC o nailon, sobre todo en piezas grandes, una impresora cerrada te ahorra muchos fallos. Tienes las diferencias explicadas en ¿Impresora 3D cerrada o abierta? y los modelos con mejor puntuación en el ranking de mejores impresoras 3D cerradas para materiales técnicos. Si estás eligiendo tu primera impresora, empieza por cómo elegir una impresora 3D.
Y si tu problema no son las esquinas sino los pelillos de plástico entre partes de la pieza, tienes la guía del stringing.